電芯外觀、極片、焊縫與模組裝配檢測。
極片塗布缺陷:50μm 級精度,檢出率 97%+,高速產線 100% 全檢不降速。
極耳焊接缺陷攔截:檢出率 >99%,虛焊漏檢趨近於零,誤報同步趨近於零。
圓柱電芯外觀終檢:外觀缺陷檢出率 98%+,褶皺 / 漏液 / 鼓包識別率 99%+。
覆蓋電池全製程:從極片、極耳焊接到電芯外觀、模組裝配,關鍵質量門全線上。
本頁內容:方案詳解 · 7 個場景詳情 · 客戶案例 · 深度文章
推薦機型:2D ACI (AI-AOI) · 3D ACI

行業方案 · INDUSTRY
微鏈道愛 DaoAI 的新能源電池:50μm 最小檢出、97%+ 準確率、100% 線上全檢。從電芯到模組,我們為新能源電池製造提供 2D/3D AI 視覺質檢:極片塗布、極耳焊接、反光金屬殼面缺陷全檢,高速產線、微米級精度。
新能源電池行業的 ACI 應用指微鏈道愛(DaoAI)在電芯外觀、極片塗布、模組裝配與極耳焊接上的認知檢測與機器人視覺引導。與傳統檢測的邊界在對象變化快——料號與工藝迭代頻繁時,從一塊良品建模比維護缺陷庫更跟得上。判定原理見 ACI。
方案詳解 · SOLUTION
電池產線的檢測對象幾乎都不好拍:極片塗層低對比、表面不平,暗斑與漏箔在微米級;圓柱電芯是鏡面金屬殼,反光既會被誤判成缺陷,又會把真實劃痕、凹坑淹沒;極耳焊接的毛刺、錯位、虛焊則藏在層與層之間,2D 射線難以分層。
更麻煩的是代價不對稱:極耳虛焊漏檢直接關聯熱失控的安全風險,因此產線寧可把判據調嚴——代價是誤報升高、停線增多。所以這條線上的目標從來不是"多抓一點",而是"漏檢趨近於零的同時,誤報也不上去"。
成像先解決"看得見":極片用 3D ACI 融合點雲與深度學習,把低對比塗層的高低差讀出來;圓柱電芯用多光源計算成像壓制鏡面反射,再判表面缺陷。
模型解決"樣本少":APDT 正樣本學習只學良品,1–20 張良品即可上線,新產線不必先攢缺陷樣本庫。
質量門放在既有產線上:微鏈道愛在極耳焊接等關鍵工序做 100% 自動質量門,逐層識別焊接缺陷,不額外增加節拍損失。
產線對接:判定結果、缺陷圖與座標回傳 MES / SPC,按電芯編號可追溯;生產資料留在廠內,不出廠。
| 工序 | 推薦配置 | 解決的主要問題 |
|---|---|---|
| 極片塗布 | 3D ACI(點雲 + 深度學習) | 塗布暗斑、劃痕、漏箔、掉料的微米級判定 |
| 極耳焊接 | ACI 質量門(既有產線加裝) | 毛刺、錯位、虛焊的逐層識別 |
| 電芯外觀終檢 | 2D ACI + 多光源計算成像 | 鏡面殼體上的褶皺、漏液、鼓包與劃痕 |
| 模組 / PACK 裝配 | 2D / 3D ACI + 機器人視覺 | 焊點錯位、裝配缺漏與尺寸偏差 |
微鏈道愛的落地路徑是四步:① 需求評估——先確認安全相關缺陷(虛焊、毛刺)與外觀缺陷的判定邊界,兩者的容忍度不同;② 方案選型——按工序定機型與光源方案,給出報價與交付計劃;③ 現場部署——一塊良品件 30 秒至 5 分鐘自動編程,操作員約 30 分鐘上手;④ 反饋最佳化——複檢結果迴流,模型分鐘級更新。
建議分兩組看:安全相關工序盯漏檢率與檢出率,外觀工序盯判準率與誤報率。微鏈道愛已落地的電池場景裡,典型表現是——極片塗布最小檢出 50μm、準確率 97%+、100% 線上全檢不降速;極耳焊接檢出率 >99%、虛焊漏檢趨近於零、0 節拍損失;圓柱電芯外觀判準率 98%+、缺陷檢出率 99%+。
以上為匿名行業場景下我們方案的典型可達範圍,具體數值隨工序、材料與節拍而變,以現場實測為準。
應用場景 · SCENARIOS
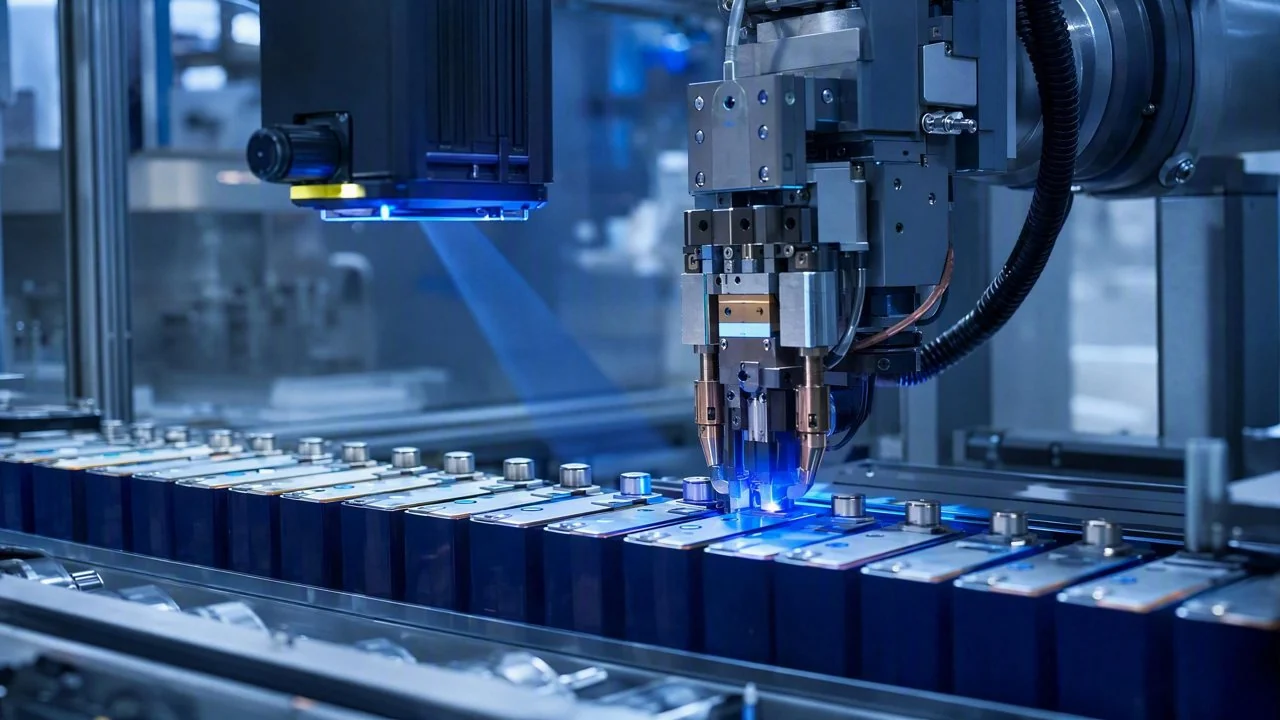
圓柱電芯外觀異常直接關係電池安全性與一致性,是出廠前的最後一道視覺關口。
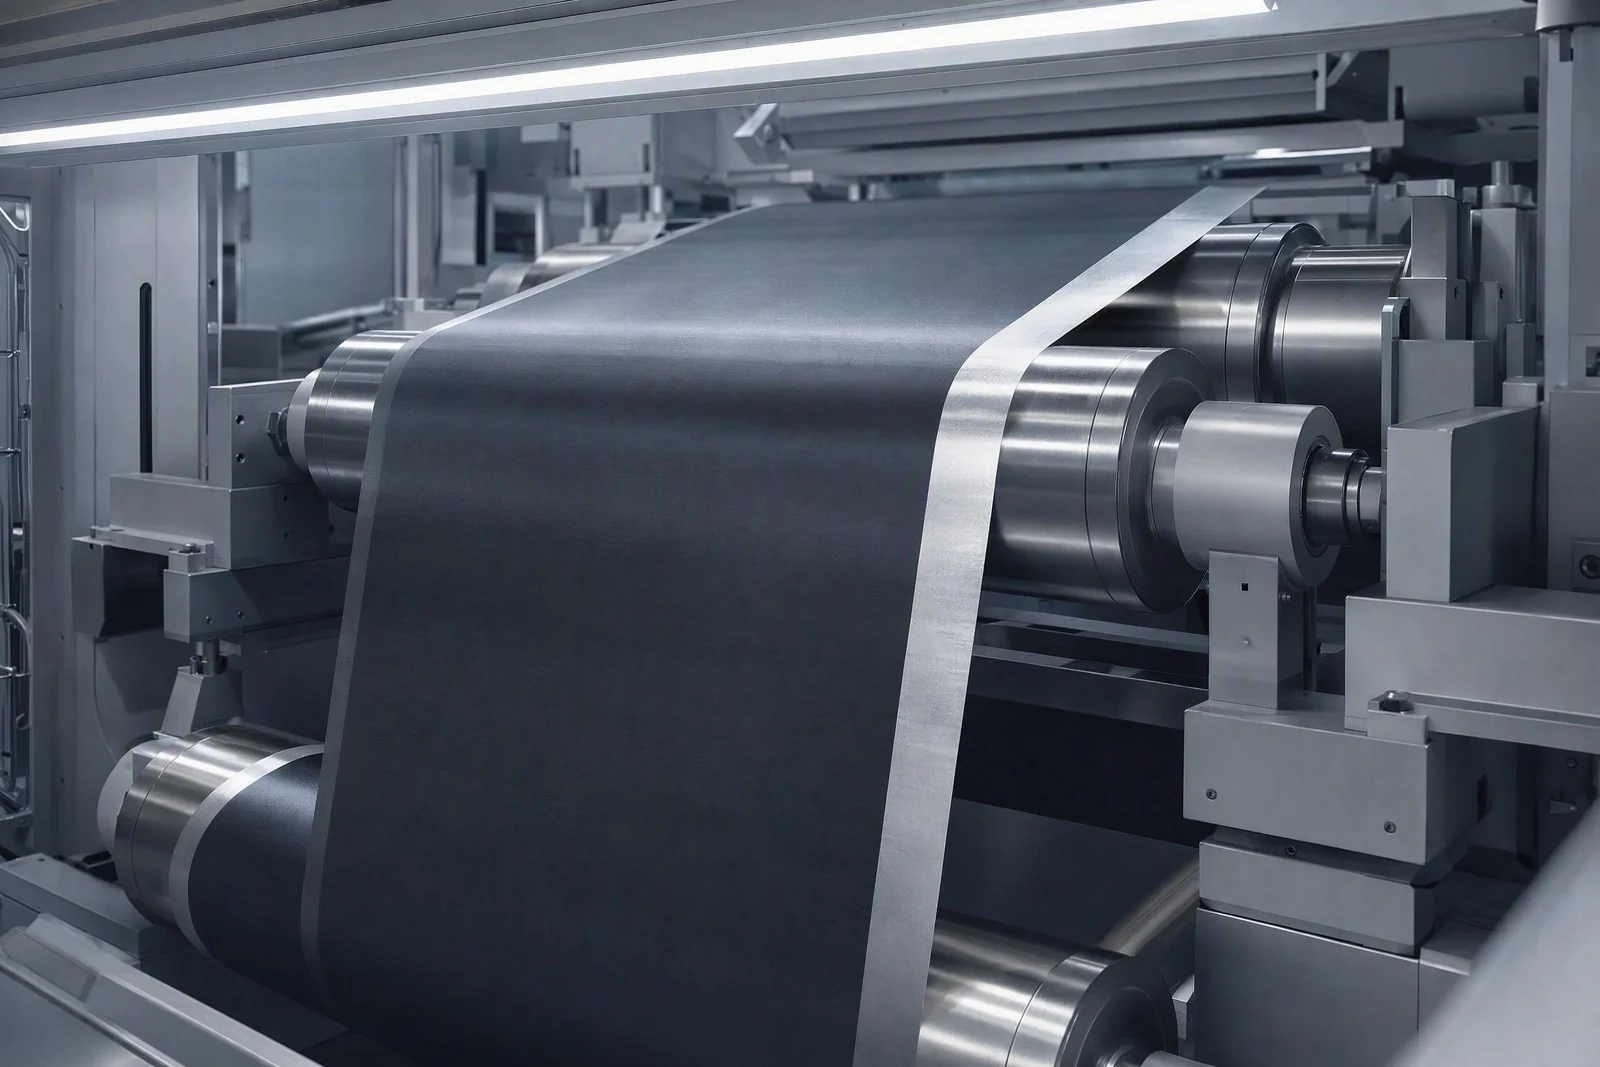
極片塗布均勻性直接決定電芯容量一致性與安全性,是電池製造最上游的質量關口。
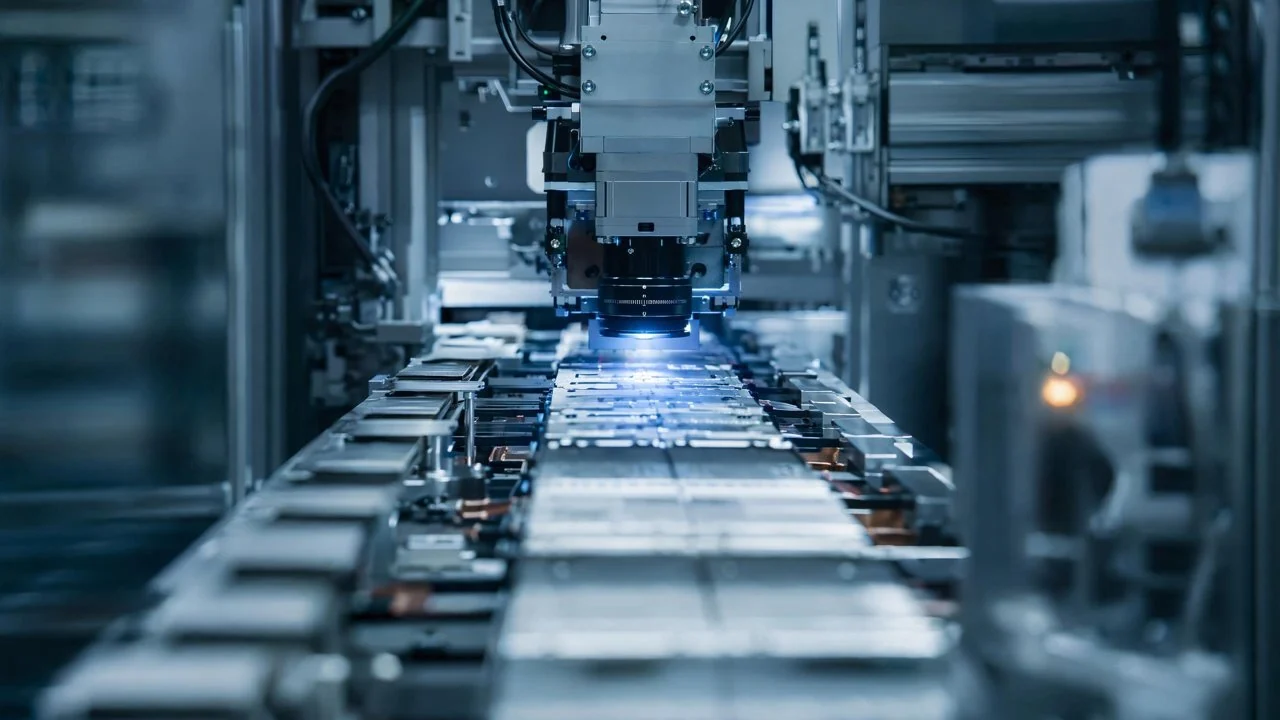
電池模組組裝工序的焊點質量關乎電氣連接效能與整體安全性。
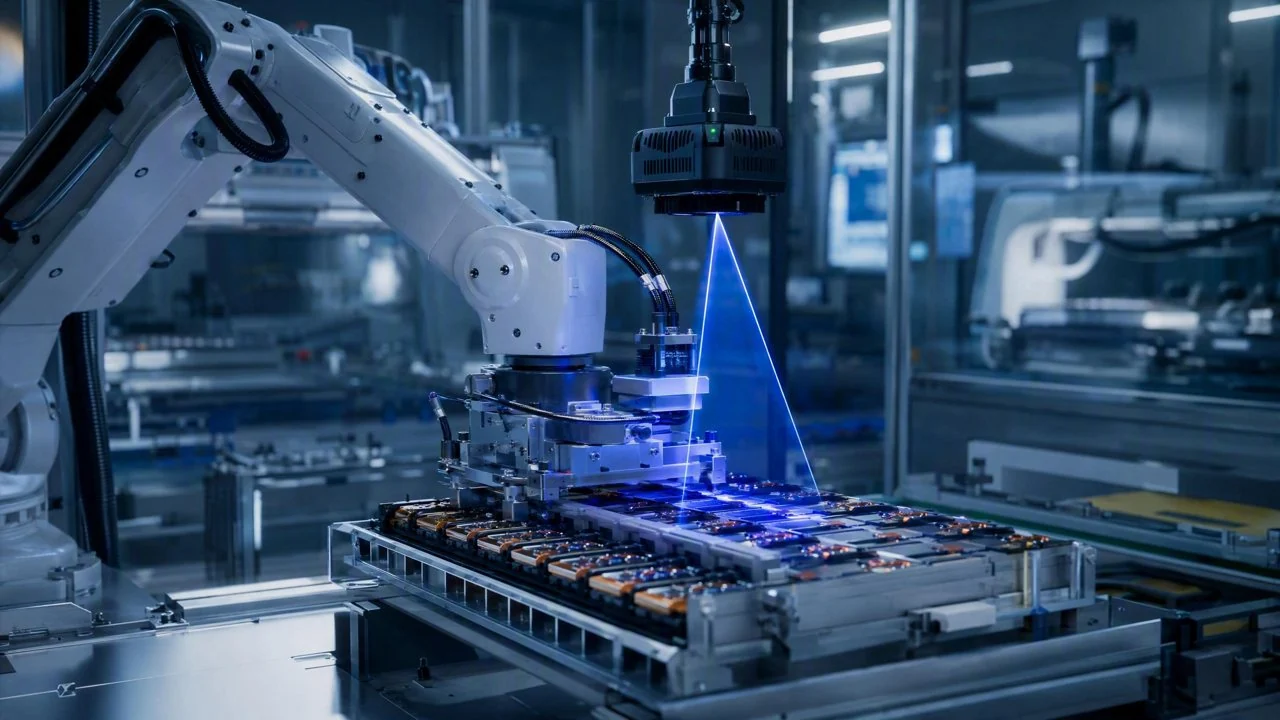
電池模組內部焊點錯位可能導致內阻升高、局部過熱甚至安全隱患,是電池製造的關鍵質量風險點。
隔膜是電芯內部正負極的最後一道物理屏障,針孔哪怕極其微小也可能引發內短路。
極耳焊接質量是電池安全性的關鍵防線,毛刺、虛焊可能刺穿隔膜誘發熱失控。
極柱與頂蓋的表面完整性與密封性直接影響電池安全性,是出廠前的關鍵把關點。
客戶案例 · CASE STUDIES
從極片塗布、極耳焊接到圓柱電芯反光殼面、卷繞對齊 —— 微米級 ACI,連鏡面金屬都挑得清。
場景 · 極片塗布線上全檢
挑戰塗布暗斑、劃痕、漏箔、掉料都在微米級,塗層低對比、表面不平,純 2D 看不準。
方案3D ACI 融合點雲 + 深度學習,微米級精度線上全檢整條產線。
場景 · 極耳焊接質量
挑戰極耳毛刺、錯位、虛焊直接關聯熱失控安全風險,2D 射線難分層、漏檢代價極高。
方案ACI 在既有產線做 100% 自動質量門,逐層識別極耳焊接缺陷。
場景 · 圓柱電芯反光殼面
挑戰圓柱電芯鏡面金屬殼極易把反光誤判成缺陷,又容易淹沒真實劃痕、凹坑。
方案ACI + 多光源計算成像壓制鏡面反射,專治複雜反光金屬表面。
案例為匿名行業場景,指標為我們方案的典型可達範圍。
深度案例 · IN-DEPTH
逐一拆解真實場景下的落地路徑 —— 行業背景、痛點、我們的方案與成效。
某動力電池龍頭在塗布工序引入 DaoAI 3D ACI,融合點雲與影像識別暗斑、劃痕、漏箔、掉料,最小檢出優於 50μm,準確率穩定在 97% 以上,實現線上 100% 全檢。
閱讀全文
某電芯廠在既有極耳焊接產線加裝 DaoAI ACI 自動質量門,識別毛刺、錯位、虛焊等關聯熱失控的關鍵缺陷,構建 100% 自動判定,實現零漏檢目標。
閱讀全文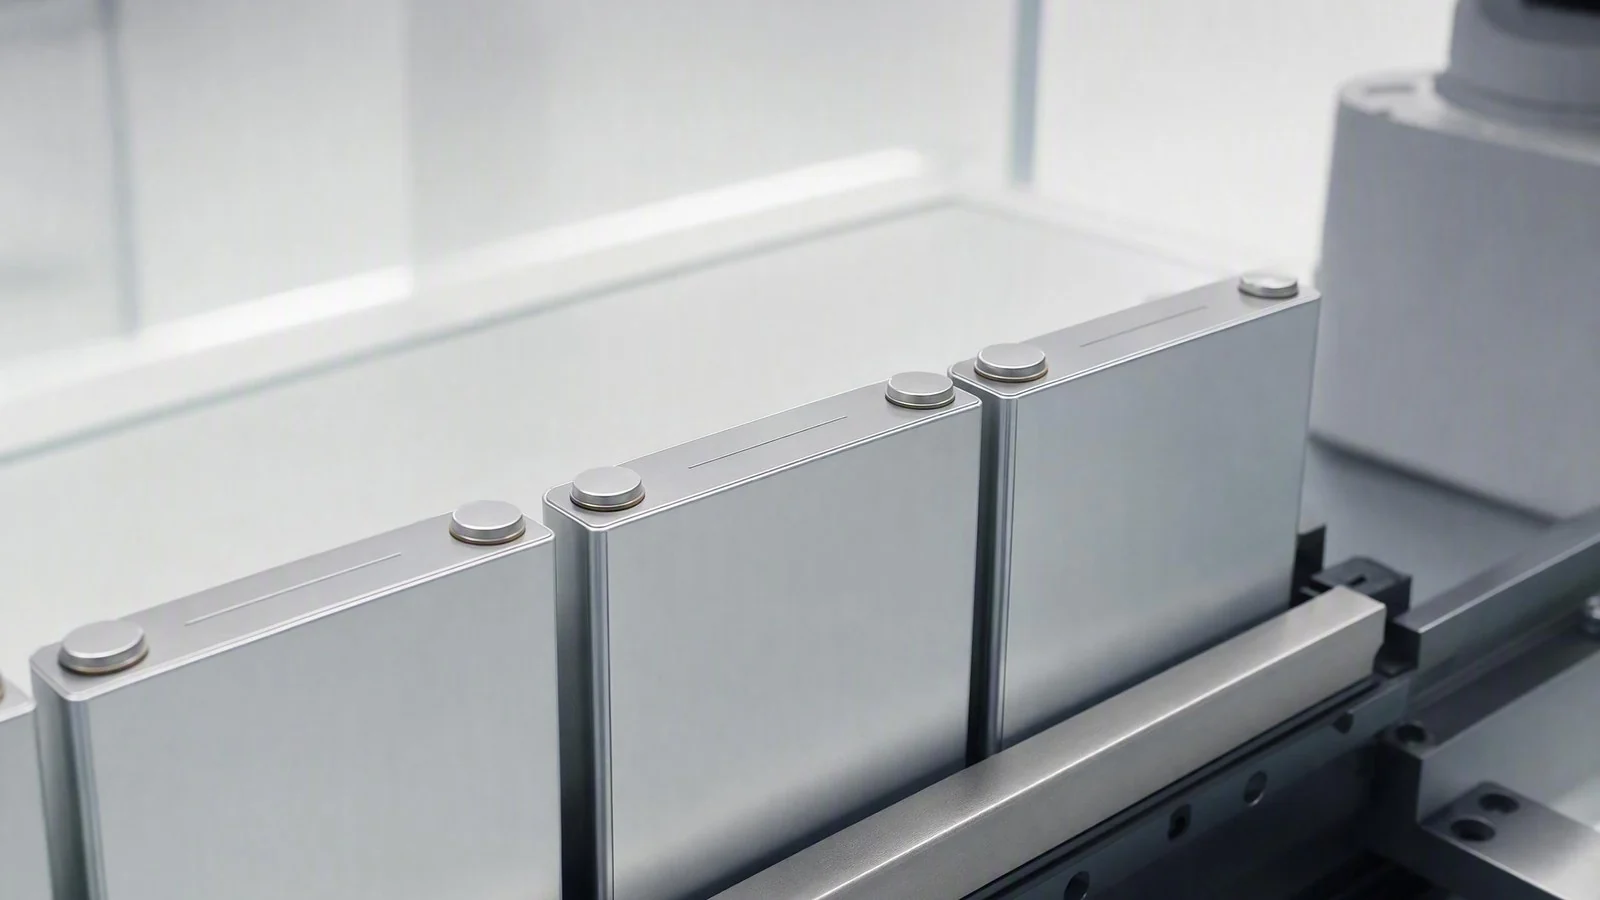
某電池廠圓柱電芯鋼殼表面高反光、曲率大,DaoAI 以多光源計算成像方案壓制眩光,判定準確率達 98% 以上,缺陷檢出率達 99% 以上。
閱讀全文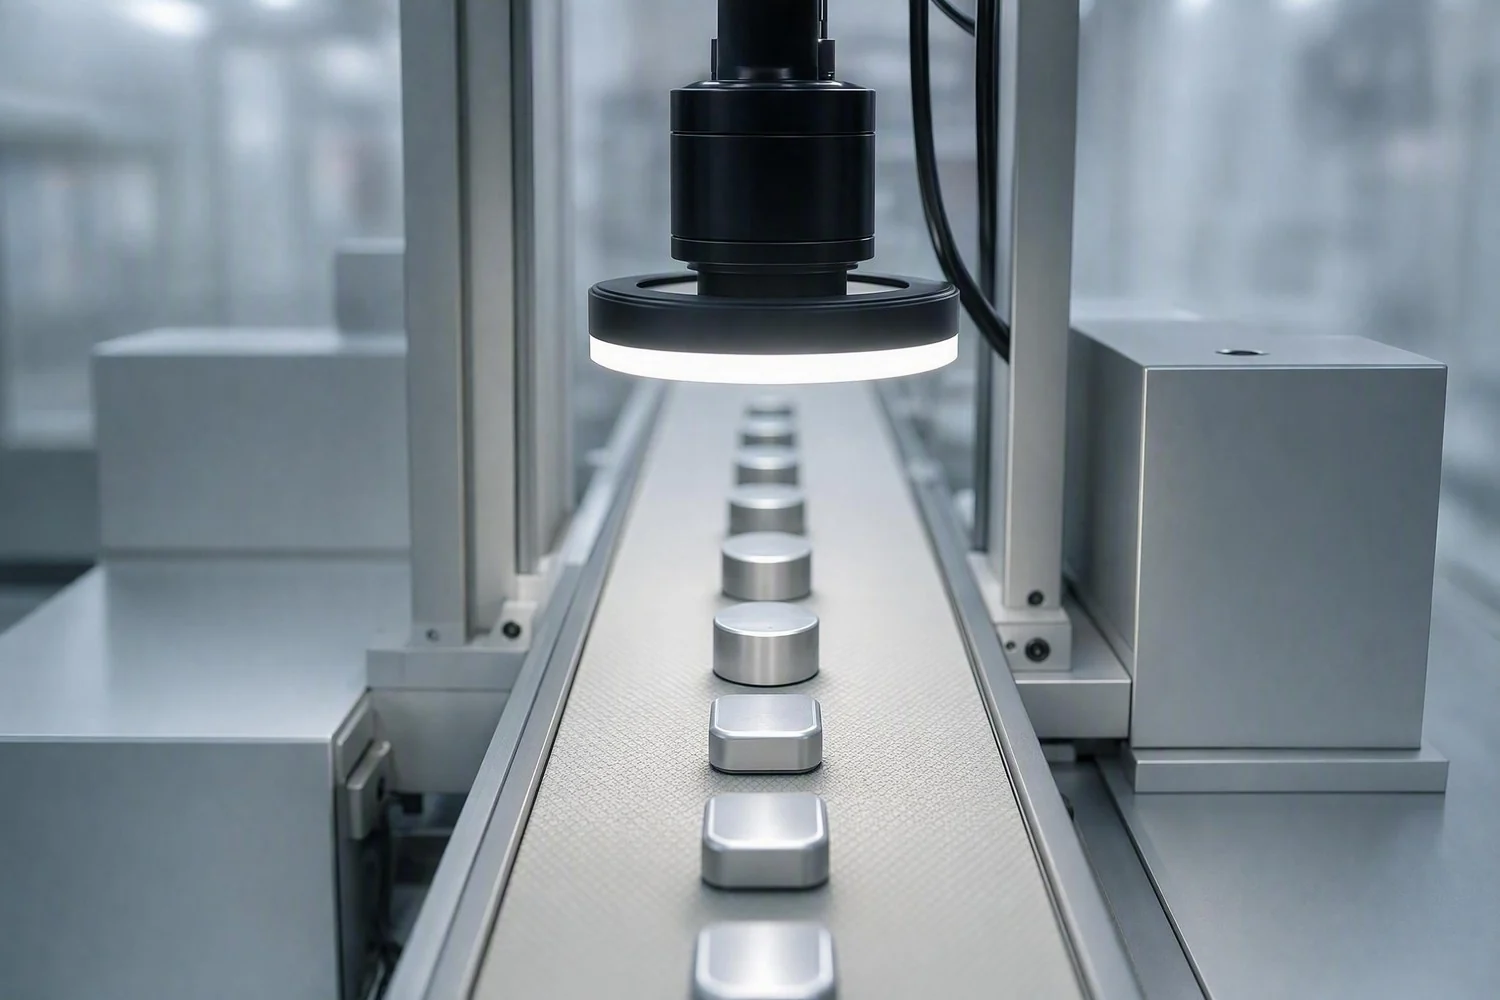
某動力電池龍頭以 DaoAI 3D X-ray CT 加 AI 逐層分析,替代人工逐層讀片,陰陽極對齊與折彎檢測分析效率提升約 90 倍。
閱讀全文
某電池廠隔膜產線車速高、幅寬大,DaoAI 以高速卷材線上 ACI 檢測針孔、塗層劃痕、厚薄不均等缺陷,實現微米級線上全檢。
閱讀全文常見問題 · FAQ
覆蓋極片塗布線上檢測、隔膜針孔、極耳焊接質量、電極對齊的 X 光 / CT 檢測,以及圓柱電芯反光外殼檢測,守住一致性與安全門檻。
可以。DaoAI 模型針對高速塗布最佳化,線上實時檢出露箔、暗斑、厚薄不均等微小缺陷,滿足高節拍連續生產。
DaoAI 用 2D 視覺檢測極耳焊點形貌,並以 X 光 / CT 檢測內部電極對齊與錯位,作為出廠安全質量閘門,降低熱失控風險。
DaoAI 透過特徵認知模型與最佳化打光抑制金屬反光,在圓柱電芯曲面上穩定識別劃痕、凹陷與汙漬,減少誤報。