
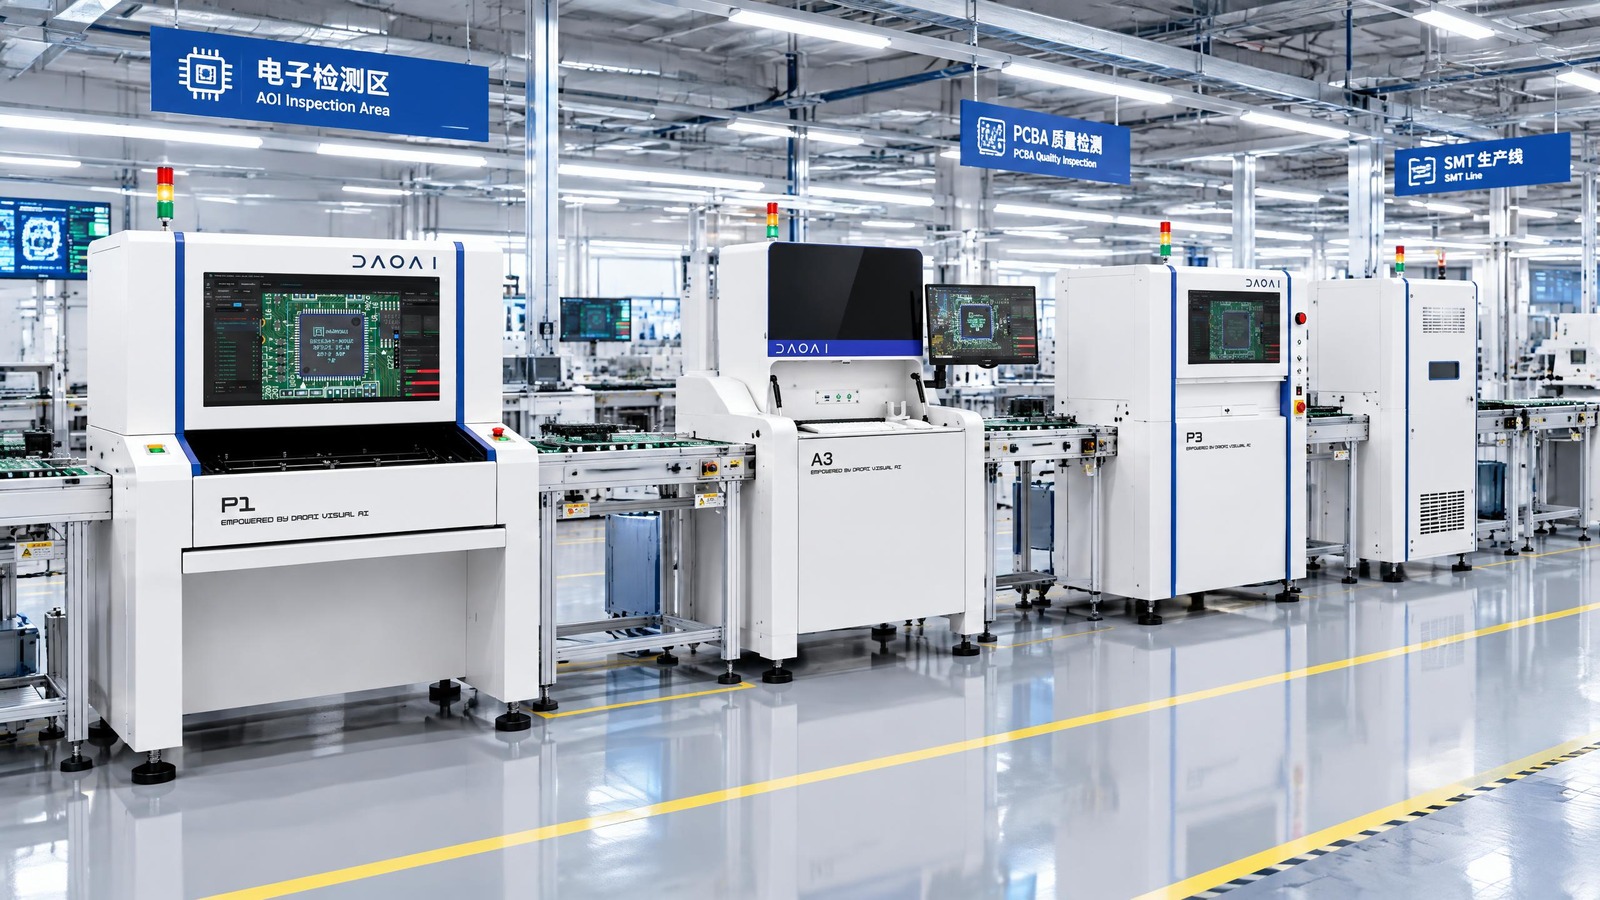
產線上真正難的從來不是那些典型缺陷。難的是換上一塊從沒見過的板、同色器件壓在同色底板上、一枚元件正面朝上卻轉了 90 度。在這些瞬間,設備要麼給出判斷,要麼把人叫回來重新編程。
本文用到的 ACI 是「自動認知檢測」(Auto Cognitive Inspection)的縮寫—— AI AOI 的下一代提法:保留 A(自動)與 I(檢測),把 O(光學)換成 C(認知),因為判定依據是認知而不是成像方式。完整論證見從 AI AOI 到 ACI。
換型那天,產線停下來的不是裝夾那幾分鐘,停的是檢測這一段。工程師要把新板子上幾百個位號重新畫一遍檢測框,再把閾值一個個試回來。熟練的人也要三到五個小時。這段時間裡,貼片機停在半程,迴流爐空著爐膛升著溫,整條線等一個人把「什麼算合格」重新教一遍。
微鏈道愛說,到 2026 年 6 月 30 日,它的 ACI 認知檢測設備累計部署 1000 臺套,集中在半導體與 PCBA。
一千臺套在這個行業算不上大數目,但它是一道分水嶺。設備賣到幾十臺時,比的是單臺能做多準;賣到上千臺、分散在許多條產線上,約束條件就換了:真正難的是讓第一千臺和第一臺在不同的來料、不同的批次、不同的班次下,給出同一套判斷。換句話說,難的不再是某一次判得多準,而是第一千次和第一次判得一樣。這正是這家公司現在必須回答的問題,也是整個 AI 視覺檢測品類從「能做到」走向「一直做到」的那一關。
物理 AI 要落到產線上,手臂負責「壓多重」,眼睛負責「這算不算」。
這一千臺套也不是同一種機器。離線的桌面機擺在來料檢驗和小批次試產的工位上,一塊良品樣板五分鐘編完程就能開檢;線上的單軌機騎在 SMT 線上,隨節拍全檢;三維那一檔用結構光量高度與共面性,看的是二維光學根本看不見的東西。機臺不同,光學不同,節拍也不同,判據卻得是同一套。
這些機器在站上歸兩條產品線:2D ACI 設備(IRIS ANT 2D 系列)覆蓋離線桌面全檢與 SMT 單軌線上全檢,P1、P2 是離線檔,P3 走線上單軌。
另一條是 3D ACI 設備(IRIS ANT P5 / P5D),線上做微米級三維檢測,處理 BGA、QFN 這類二維光學看不到的隱藏焊點與共面性問題。
眼睛和大腦是兩件事
說檢測設備是產線的眼睛,容易讓人以為難處在成像。成像這一關行業二十年前就過了。難的是成像之後那一步:把光變成像是眼睛的事,判斷眼前這個算不算缺陷是大腦的事。上一代把兩件事捆在一起,光學好不好幾乎等同於檢測準不準,於是每遇到一種新板、一批新來料,人就得回來重新告訴它「應該長什麼樣」。
ACI 這個類別是微鏈道愛定義並創造的,全稱 ACI(自動認知檢測)。三個字母裡過時的那一個不是 A,也不是 I,是 O。光學只回答「看上去像不像」,而產線每天要回答的是「這個算不算」。兩個問題長得很近,差別在於前者有標準答案,後者沒有,它取決於這一批板子、這一道工序、這一刻的來料。要換掉的不是鏡頭,是判定發生的地方。
換到哪裡去?換到特徵空間,不在顏色空間。系統認的是元件的身份,而不是畫素和顏色的相似度。黑板上的黑件、銀線上的銀件因此天然可分;轉了 90 度、翻了面、表面沾了汙染,也還定得住位。建模只要一塊良品樣板,同類特徵一到二十張良品就夠,不要 CAD 圖紙,也不用先攢一個缺陷庫。
- 掃一塊當前批次的參考板,系統自己學元件位置和外觀
- 元件、引腳、極性秒級對映,不用手畫 ROI
- 判定閾值從樣板推出來,產線員工就能上手
公司給出的口徑是:自動編程三十秒到五分鐘跑完,一塊良品一鍵建模的檢出準確率到 98%,誤報比既有規則方案低約八成。微鏈道愛說這些數字來自它已落地的電子與 PCBA 產線;換一種板型、換一批器件,結果會往兩邊走。
大腦底下是一個世界模型
這顆大腦不是為檢測單獨訓的。它底下是 DaoAI World:把空間、材質、光影、運動、因果放進同一個模型。工具呼叫解決的是「會不會用」,世界模型解決的是「看不看得懂」。缺陷判定、抓取位姿、軌跡預測不是檢索得到的答案,要從三維結構與物理規律裡算出來。
按公司的說法,這帶來兩個在產線上能直接感覺到的結果。同一套系統能從 PCBA 的焊點跨到汽車塗裝面、再跨到電池極柱,因為它認的是形態與結構,不是某一類板子的模板;一塊從沒出現過的新缺陷,也不會因為「不在缺陷庫裡」就被放過。
按微鏈道愛的說法,這套底座是自研的:從 3D 結構光與 HDR 成像一直做到世界模型,因此黑色件與反光件能單次清晰成像,不必在打光上反覆試。公司還強調,DaoAI World 不是一個雲端 API,而是一套可以完整裝進客戶機房的物理 AI 底座。
兩條路線比的不是誰強,是被什麼約束
過去三年,AI 的主流敘事寫在另一條路線上:能力來自網際網路規模的語料預訓練,形態是雲端介面與工具呼叫,衡量標準是一組通用基準上的分數。那條路線跑得很快,而且它的快是真的:同一個模型今天會寫程式碼,明天會讀論文,後天會呼叫別的工具,能力增長幾乎不需要現場。
工業檢測這一側的約束長得不一樣。它要回答的問題不是「會不會用」,是「看不看得懂」:一枚元件轉了 90 度算不算裝反,一處塌陷是工藝正常變異還是缺陷,這些答案不在語料裡,要從三維結構和物理規律裡算出來。於是能力的來源也換了:不是又讀了多少文字,是又在多少條真實產線上跑過多少塊板。
兩邊的代價因此完全不同。雲端路線的邊際成本壓在算力上,加機器就能加能力。物理 AI 這一側壓在現場:每一條產線的來料、光照、節拍、工藝視窗都不一樣,裝進去、調穩、跑夠時間,才換來判據上的一點點進步。錢能買到算力,買不到一千條產線上的一年。
部署形態也跟著分叉。通用路線的預設假設是模型在雲上、資料流向模型;按微鏈道愛的說法,它的做法是反過來,資料不動,模型進廠。這對通用能力的積累是不利的,公共底座本來就是規模效應的來源;但在工廠把良品率曲線、缺陷特徵庫和工藝參數當作核心機密的行業裡,這是一個先決條件,不是一個選項。
大腦要有身體
光有判斷還站不到產線上,所以有 ACI OS。它是所有 ACI 以及下一代 AOI 設備的作業系統,包含兩半:視覺識別與認知判斷是大腦,相機、導軌的運動控制是小腦。它可以隨一體機開箱即用,也可以透過 SDK、REST API 或 Docker 嵌進客戶已有的 2D / 3D 設備與產線軟體。
小腦這一半常被低估。判斷再準,如果相機在錯誤的時刻曝光、導軌在錯誤的位置停下,拍到的就不是要判的那一幀。把成像與運動收進同一套作業系統,是為了讓上面那顆大腦每次拿到的都是同一種輸入。不同機臺、不同批次之間表現能一致,前提就在這裡。
落到這臺設備上,公司給出的參數是:推理跑在產線邊緣側,單次判定低於 12 毫秒,斷網照樣用。邊緣側這個選擇同時解決兩件事:判定趕得上節拍,以及工廠的網路狀況不再是檢測能不能開工的前提。
它在產線上自己變準
系統上線不是終點,是起點。質檢員在復判介面上標一次誤報,模型當場更新過載,同類錯誤不再犯。這條迴路每天在一千臺套上各跑各的,攢下來的是每條線自己的模型。
公司給出的口徑是:ACI 經過線上自我迭代,準確率達到 99.99%。微鏈道愛說這個數字的分母不是實驗室樣本,而是每條產線自己跑過的板。換句話說,它衡量的是一臺設備在某條線上待久之後的表現,不是出廠那一刻的表現。
方向也值得看一眼。規則方案用久了會越來越僵:為了壓住一種誤報加一條規則,規則之間開始打架,最後沒人敢動。認知判定的迴路是反過來的,見得越多,它對「正常」的邊界描得越細。
這套說法怎樣才算被證偽,其實很具體。如果某一批新機器在同樣的板子上判得和上一批不一樣,如果換型後的第一塊板仍然要人回來調閾值,如果誤報壓下去的同時漏檢悄悄上來,那麼「一致性」就沒有成立。這些都不是演示能回答的問題,只能由時間和裝機量回答,而這恰好是公司自己選定的那把尺。
三條產線上發生了什麼
口徑之外,還有幾條已經上線的匿名記錄。最能說明問題的是一家頭部消費電子 PCBA 廠:它的傳統 AOI 一直在報,報得太多,複檢工位的人從早看到晚,把機器判為可疑的板子一塊塊重新看一遍,再把絕大多數放回產線。ACI OS 疊加 APDT 正樣本學習被放在傳統 AOI 之後,當第二道閘門,只處理前一道報出來的那些:誤報下降約 80%,複檢量隨之下降 80%,漏檢控制在 1% 以內。換句話說,那條線上真正變少的不是缺陷,是人盯著螢幕的時間。
- 某汽車電子 PCBA 廠:二極體與電解電容的極性誤報頻發,傳統 AOI 把絲印反光當成裝反。164 張歷史誤報圖,推理不到 1 秒,極性判定準確率約 99%。
- 某晶圓廠:復判靠人工,過殺率長期高於 20%。引入之後降到 2% 以下,復判人機比減少 90%,節拍提升 30%。
這三家的工藝、板型、節拍沒有一樣是相同的,而用的是同一套判定原理。這也是前面那個問題的另一種問法:一千臺套裝在不同工廠裡,它們到底是一種產品,還是許多種各自調過的產品。
一千臺套考驗的是一致性
一千臺套不等於一千次判定。設備裝上產線就隨節拍連續跑,一致性要成立的地方是它們做出的每一次判定,而不是這一千個交付事件。設備數只是分母。
微鏈道愛 COO 張宇把這一點說得更直接:「客戶上線之後只盯四個量:誤報率、漏檢率、複檢工時、換型時間。我們在電子與 PCBA 場景的典型表現是誤報降低 80%、複檢量同步下降 80%、漏檢低於 1%、換型 5 分鐘內完成;準確率那一頭,一塊良品樣板一鍵建模就到 98%。這些數是入場券,不是賣點 —— 做不到,產線的門都進不去;做到了,也只是可以開始談。到了第 1000 臺套,被考驗的已經不是某一臺能做到多準,是供應鏈、產線、測試體系和交付標準有沒有一起變成產品的一部分。客戶要的不是某一臺特別準,是這一批和上一批表現一樣。」
設備接進客戶自己的產線和資料閉環之後,最怕的是某一批忽然換了行為。微鏈道愛給出的解釋是,大腦、小腦與底層模型在所有機型上是同一套,所以不同機臺之間不該出現判據上的分叉。
分水嶺之後
一千臺套算不上終點。認知檢測從這裡開始離開被整理過的樣品,進到有來料波動、有工況漂移、有新缺陷的產線上去。真正要緊的能力常常藏在不起眼的地方:換型後的第一塊板能不能直接開檢,同色器件會不會被誤報,一種沒見過的缺陷第一次出現時會不會被放過。
「準確率和漏檢率是入場券,1000 臺套也是入場券,」張宇說,「前者證明我們看得準,後者證明我們交付得出去。兩張券加起來,也不證明第 1001 臺和第 1 臺判得一樣 —— 那才是真正的長跑,而它才剛開始。」
這些設備已經裝上去了。接下來幾年裡,能驗證它的不是又一次演示,而是每一家工廠每天清晨那第一塊板:它從軌道上進來,沒有人回來調閾值,機器給出一個判斷,然後是第二塊。
常見問題
1000 臺套指的是什麼?
指截止 2026 年 6 月 30 日,微鏈道愛 ACI 認知檢測的累計部署臺套數,覆蓋半導體與 PCBA 行業。
這 1000 臺套都是同一種機器嗎?
不是。ACI 設備線分離線與線上兩檔:P1、P2 是離線桌面機,用於來料檢驗與小批次試產,一塊良品樣板五分鐘編程;P3 是線上單軌機,騎在 SMT 線上隨節拍全檢;P5、P5D 是線上 3D 機,用結構光做微米級三維檢測,看 BGA、QFN 這類隱藏焊點與共面性。三類機臺共用同一套 ACI OS 與同一套判據。
ACI 與傳統 AOI 的核心區別?
判定原理不同。傳統 AOI 比對模板或規則,知道「應該長什麼樣」;ACI 基於視覺基礎模型的特徵認知,回答「現在這個算不算缺陷」,一塊良品樣板即可建模,無需 CAD 圖紙與缺陷樣本庫。
資料會不會離開我的工廠?
不會。樣板影像與檢測結果全程不出廠,也不會被用於訓練任何第三方模型;推理在產線邊緣側完成,單次判定時延低於 12 毫秒,斷網也能用。
本場景的完整方案:ACI OS 作業系統 的完整檢測方案
本文由微鏈道愛(DaoAI)原創發表。基於客戶保密要求,文中客戶案例為匿名行業場景,成效數字為示例性質;官方標定口徑以產品頁為準。