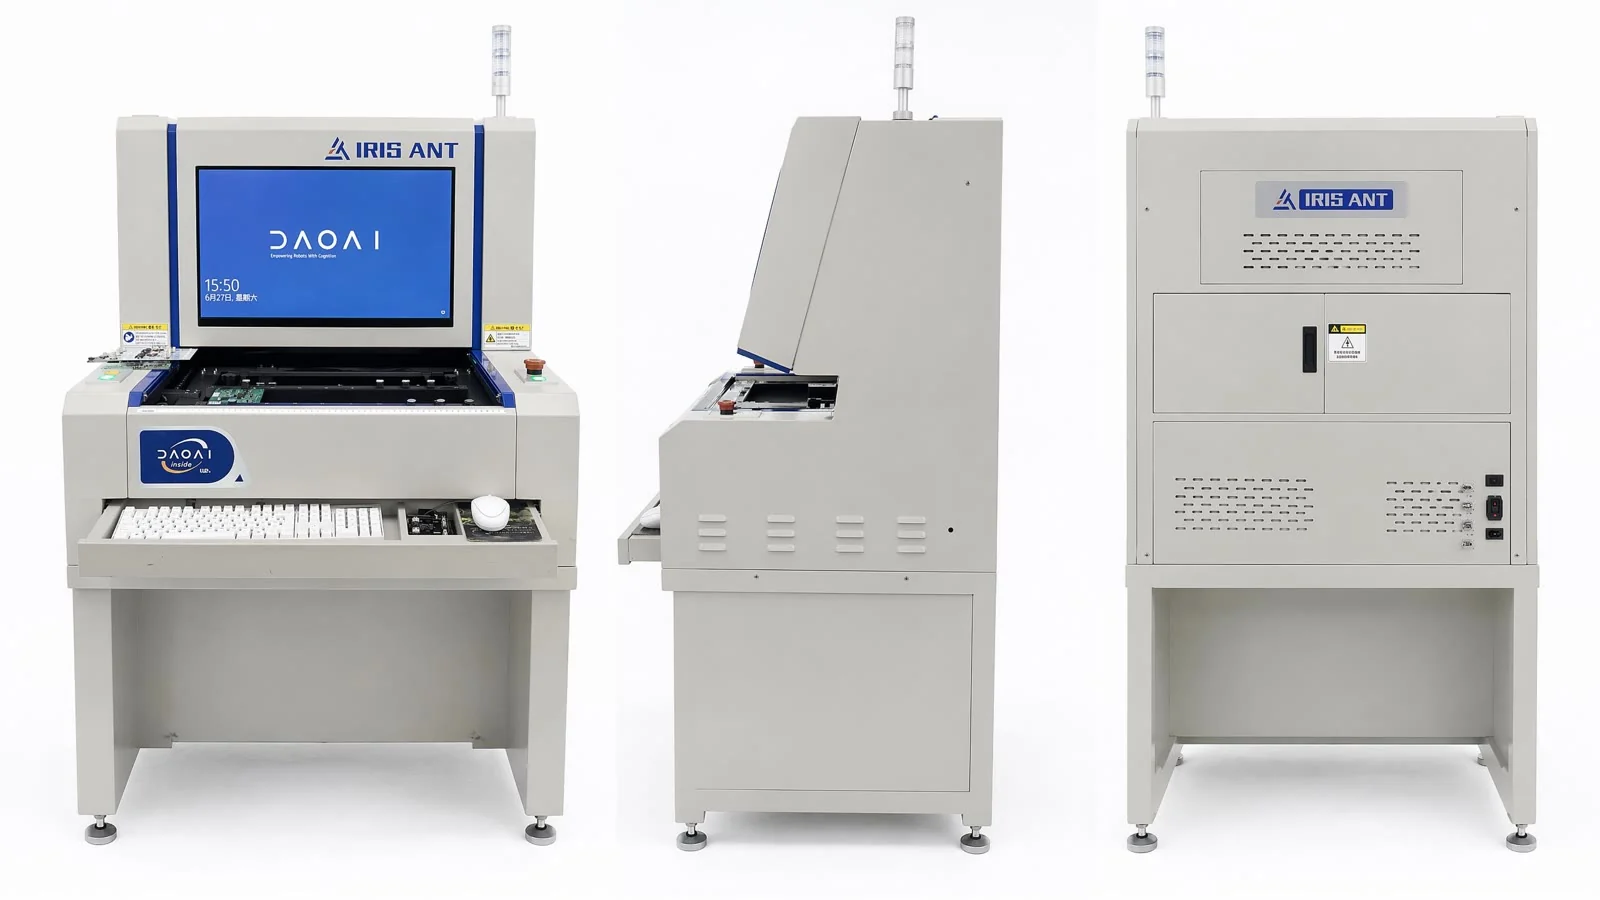
微链道爱 3D ACI 设备(自研 3D 相机 + 结构光三维形貌重建/点云, 检隐藏焊点/共面度/微米级形貌/开口气孔与表面凹陷等 2D 光学盲区缺陷, 2D-3D 融合; 结构光只测表面几何, 不透明体的内部缺陷由 X 光/CT 成像、ACI 判读) 通过其高精度三维检测能力与高速图像处理引擎, 将新能源电池极耳焊接质量门的漏检率从传统人工目检的 2.5% 降低至 <0.3%, 同时实现了产线 100% 全检与节拍匹配。
本文用到的 ACI 是「自动认知检测」(Auto Cognitive Inspection)的缩写—— AI AOI 的下一代提法:保留 A(自动)与 I(检测),把 O(光学)换成 C(认知),因为判定依据是认知而不是成像方式。完整论证见从 AI AOI 到 ACI。
在新能源电池制造的整个链条中,极耳焊接是电池性能与安全的关键工序之一。随着电动汽车市场对电池能量密度、循环寿命和安全性的要求日益严苛,任何微小的焊接缺陷都可能导致严重的质量问题甚至安全隐患。传统上,极耳焊接质量的检测多依赖人工目检或基于 2D 光学原理的 AOI 设备。然而,面对日益增长的产能需求和复杂多样的缺陷类型,这些传统方法在检测效率和准确性上都面临巨大挑战。
痛点:这道坎为什么难过
在新能源电池极耳焊接的质量门环节,传统检测方案面临着多重挑战。首先是**产线节拍与 100% 全检产能的矛盾**,某头部电池厂商的产线节拍高达 60ppm,传统人工目检根本无法跟上这一速度,导致抽检比例低,漏检率居高不下,据产线数据显示,人工目检下的漏检率曾高达 2.5%。其次是**缺陷识别的复杂性与局限性**。极耳焊接缺陷如虚焊、毛刺、焊点塌陷、轻微偏位等,往往具有微米级特征,且在二维图像下可能因光照、反光、材料颜色差异等因素而难以区分,导致传统 2D AOI 误报率高达 8-12%,严重影响产线效率。此外,新能源电池产品迭代迅速,**频繁的型号切换**使得传统基于规则的 AOI 设备每次换型都需要耗费数小时甚至数天的重新编程和调试,严重拖慢了产线柔性。
造成这些痛点的根源在于极耳焊接本身的复杂性以及传统检测技术的物理限制。极耳通常由铜、铝等高反光材料制成,其表面微小的形貌变化(如焊点高度、焊缝宽度、毛刺凸起)在 2D 图像中难以准确捕捉。虚焊可能表现为焊点内部的微小空隙或结合不牢固,这些缺陷在表面可能仅呈现出细微的形貌异常,甚至完全被 2D 光学“盲区”所掩盖。而传统 2D AOI 无法获取深度信息,自然无法有效识别这些三维形貌缺陷。人工目检则因长时间作业导致的疲劳、主观判断差异,以及人眼对微米级缺陷识别能力的局限性,使得其在精度和一致性上都无法满足现代电池制造的需求。这些因素共同导致了漏检、误报和低效率的恶性循环,成为制约新能源电池产线产能提升的关键瓶颈。
技术原理
微链道爱 3D ACI 设备的核心优势在于其**自研的 3D 相机与结构光三维形貌重建技术**。该设备通过向被测物投射编码结构光,并利用高分辨率相机从不同角度捕获变形后的光条图像。这些图像经过微链道爱 ACI OS 操作系统内置的高速算法处理,能够精确重建出被测物体的三维点云数据。每个点云数据都包含 X、Y、Z 三维坐标信息,从而完整还原极耳焊点的真实三维形貌。与传统 2D AOI 仅依赖灰度或彩色图像进行平面特征分析不同,微链道爱 3D ACI 设备能够直接测量焊点的高度、体积、共面度以及任何微米级的表面凹陷、凸起或毛刺。例如,虚焊可能导致焊点内部结合不牢固,表现为表面轻微的塌陷或不规则形貌;毛刺则是材料溢出形成的微小凸起。这些在 2D 图像下可能被反光或阴影掩盖的缺陷,在微链道爱 3D ACI 设备生成的三维点云中则一览无余,其高度和体积等量化指标可直接用于精确判断缺陷类型和严重程度。该设备能够实现 **微米级形貌检测精度**,远超传统 2D 光学设备的识别极限。
相较于传统方法,微链道爱 3D ACI 设备的优势体现在多个方面。首先,**精准识别 2D 光学盲区缺陷**。传统 2D AOI 无法获取深度信息,对于焊点塌陷、虚焊导致的微米级高度差异或开口气孔等缺陷,往往束手无策。微链道爱 3D ACI 设备通过三维形貌重建,直接量化这些高度和深度信息,将漏检率降低至 <0.3%。其次,**显著降低误报率**。在 2D 图像中,由光照变化、材料反光或表面纹理引起的“假缺陷”常常导致高误报率。微链道爱 3D ACI 设备基于真实三维形貌判断,有效避免了这些干扰,将误报率降低了 75% 以上。最后,**大幅提升产线节拍适应性**。微链道爱 3D ACI 设备结合了高速 3D 扫描与 AI 视觉基础模型,使得检测速度能够完全匹配新能源电池产线的高节拍需求,实现了 100% 全检,彻底解决了传统人工目检无法跟上产线速度的瓶颈。此外,其搭载的 DaoAI ACI OS 操作系统支持 APDT 少样本学习,仅需 1-20 张良品样本即可完成模型训练,大幅缩短换型时间至 5 分钟,显著提升了产线柔性。
典型应用场景
- **极耳虚焊与假焊检测**:微链道爱 3D ACI 设备通过对焊点表面三维形貌的精确测量,能识别因虚焊导致的焊点高度不足、表面塌陷或不规则起伏。这些微米级的形貌异常在 2D 图像中极易被忽略,但 3D ACI 设备能够提供精确的高度和体积数据进行判断。
- **极耳毛刺与飞溅物检测**:焊接过程中产生的微小毛刺或飞溅物,在 2D 图像下可能因尺寸过小或与背景融合而难以检出。微链道爱 3D ACI 设备能精确识别并测量这些凸起物的微米级高度和形状,确保焊点周边清洁度。
- **焊点共面度与平整度检测**:对于多点焊接或对平整度有严格要求的极耳,微链道爱 3D ACI 设备能计算焊点阵列的整体共面度,以及单个焊点的表面平整度,确保电池内部连接的可靠性。
- **焊点尺寸与位置偏差检测**:精确测量焊点的长度、宽度、面积等二维尺寸,并结合三维信息确认焊点是否偏离预设位置,或是否存在过大/过小的异常。微链道爱 3D ACI 设备通过 2D-3D 融合技术,综合判断这些几何参数。
- **开口气孔与表面凹陷检测**:焊接过程中可能出现的气孔或表面凹陷,在 2D 图像中可能只是一个模糊的暗斑。微链道爱 3D ACI 设备能精确测量这些缺陷的深度和开口尺寸,为缺陷分类和工艺优化提供依据。
落地案例
某头部新能源电池厂商,作为全球领先的动力电池供应商,其极耳焊接产线长期面临着严峻的质量挑战。在引入微链道爱 3D ACI 设备之前,该厂的极耳焊接质量门主要依赖人工目检和少量 2D AOI 设备。由于产线节拍高达 60ppm,人工目检无法进行 100% 全检,只能抽检,导致实际漏检率一度高达 2.5%。同时,2D AOI 设备对虚焊、微小毛刺等三维形貌缺陷识别能力有限,误报率维持在 9% 左右,需要大量人工复判,严重拖慢了整体生产效率。微链道爱团队经过深入调研,定制化部署了多套 3D ACI 设备,并与客户现有 MES 系统集成。
该案例中,微链道爱 3D ACI 设备上线后,极耳焊接质量门的漏检率从 2.5% 骤降至 <0.3%,误报率降低了 78%,实现了产线 100% 全检,并完全匹配了 60ppm 的生产节拍。
微链道爱 3D ACI 设备上线后,产线数据显示,极耳焊接质量门的漏检率从传统的 2.5% 骤降至 <0.3%,检出率提升至 99.7% 以上。同时,由于其高精度三维检测能力,误报率也从 9% 降低到仅 2% 左右,**误报率降低了 78%**,大幅减少了人工复判的工作量。更重要的是,微链道爱 3D ACI 设备完全匹配了该产线 60ppm 的生产节拍,实现了极耳焊接环节的 100% 全检,彻底消除了传统抽检模式下的漏检风险,显著提升了产品质量一致性和可靠性。此外,得益于 DaoAI ACI OS 操作系统支持的 APDT 少样本自学习功能,产线换型时间从数小时缩短至平均 5 分钟以内,极大地增强了产线柔性,为该头部厂商在新能源电池领域的市场竞争力提供了有力支撑。
以上为匿名行业场景下的典型可达范围——换一条产线、换一批工件,结果会往两边走,以现场实测为准。
微链道爱解决方案与产品
微链道爱为新能源电池极耳焊接质量门提供的核心解决方案,以 **DaoAI 3D ACI 设备** 为中心,结合了先进的软硬件技术。该设备集成了微链道爱自研的高速 3D 相机和结构光三维形貌重建系统,能够毫秒级获取极耳焊点的完整三维点云数据。在软件层面,搭载了 **DaoAI ACI OS 操作系统**,该系统内置了基于视觉基础模型的特征认知能力,使其能够通过极少的样本(APDT 正样本/少样本学习,1-20 张良品)快速学习和识别各类复杂的焊接缺陷。对于极耳焊接的毛刺、虚焊、焊点塌陷等缺陷,微链道爱 3D ACI 设备通过对 Z 轴高度、体积、表面平整度等参数的精确测量,实现了远超 2D AOI 的检测精度和鲁棒性。部署方面,微链道爱 3D ACI 设备支持 100% 本地私有化部署,所有样板与检测图像均不出厂,确保了客户的数据安全和生产信息隐私。
在实际落地中,微链道爱解决方案的建模过程极为高效。通过 ACI OS 的 0 代码自动编程功能,客户仅需提供一块良品,5 分钟内即可完成基础检测模型的建立。对于后续的缺陷类型扩展或工艺调整,APDT 少样本学习机制允许客户快速迭代模型,无需专业编程技能。微链道爱 3D ACI 设备的高速数据处理能力,确保了其能够与新能源电池产线的高节拍需求完全匹配,实现真正的 100% 全检。通过精准识别传统 2D 光学盲区缺陷,该设备显著提升了极耳焊接质量门的检出率并大幅降低了误报率。在某头部电池厂的案例中,通过微链道爱 3D ACI 设备的应用,极耳焊接质量门的**漏检率成功降低至 <0.3%**,**误报率降低了 78%**,**产线换型时间缩短至 5min**,为客户带来了显著的经济效益和质量提升,保障了新能源电池产品的安全性和可靠性。
常见问题
微链道爱 3D ACI 设备如何确保新能源电池极耳焊接的 100% 全检产能?
微链道爱 3D ACI 设备通过自研的高速 3D 相机和优化的结构光三维形貌重建算法,能够以极快的速度完成对极耳焊点的三维扫描和数据处理。结合 DaoAI ACI OS 操作系统的高效 AI 视觉基础模型,使得检测速度完全匹配新能源电池产线的高节拍需求,确保每个产品都能被实时、精准地检测,从而实现 100% 全检,消除传统抽检的漏检风险。
微链道爱 3D ACI 设备与传统 2D AOI 或人工目检相比,在极耳焊接检测上有何成本优势?
微链道爱 3D ACI 设备虽然初期投入可能高于普通 2D AOI,但其长期运营成本优势显著。它大幅降低了漏检率和误报率,减少了因缺陷产品流出导致的召回、返工成本及品牌损失。同时,自动化检测替代了大量人工复判工作,节省了人力成本。其快速换型能力也减少了停机时间,提升了产线整体 OEE。具体成本效益需结合产线规模和缺陷率进行详细评估,欢迎联系我们获取定制化报价方案。
微链道爱 3D ACI 设备如何应对新能源电池产品频繁换型对检测模型的影响?
微链道爱 3D ACI 设备搭载的 DaoAI ACI OS 操作系统具备 APDT 少样本自学习功能。这意味着在产品型号更换时,客户只需提供 1-20 张良品样本,系统即可在数分钟内(该案例中平均 5 分钟)完成新模型的训练和部署,无需复杂的代码编程。这极大提升了产线换型的灵活性和效率,有效降低了因换型导致的停机时间。
本场景的完整方案:3D ACI 设备 行业解决方案 · 新能源电池模组焊点错位检测
本文由微链道爱(DaoAI)原创发表。