
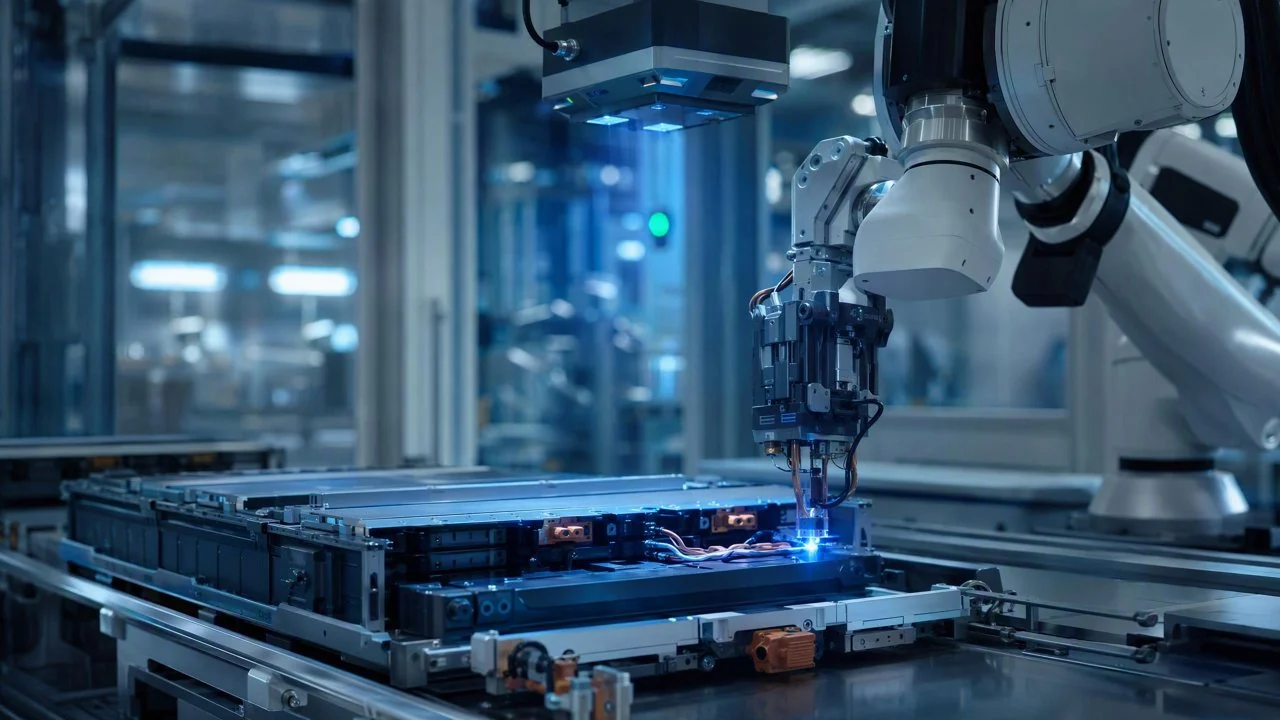
微链道爱 3D ACI 设备(自研 3D 相机 + 三维形貌重建/点云, 检隐藏焊点/共面度/微米级形貌/气孔等 2D 光学盲区缺陷, 2D-3D 融合) 通过提供“0 代码快速换型”能力,将新能源电池极耳焊接检测的产线换型时间从传统方案的平均 60 分钟缩短至 5 分钟,显著提升了多品种小批量生产的灵活性和效率。
新能源电池作为电动汽车和储能系统的核心,其制造质量直接关系到产品性能、安全性和使用寿命。在电池生产的多个关键工序中,极耳焊接是决定电芯内部连接稳定性和导电性能的重要环节。极耳作为电芯正负极与外部连接的桥梁,其焊接质量至关重要。传统的 2D 光学检测方案,在面对极耳焊接常见的毛刺、虚焊、焊点气孔、塌陷等三维形貌缺陷时,往往力不从心,存在大量检测盲区。尤其是在当前新能源市场多品种、小批量、快速迭代的生产模式下,如何实现检测设备的快速换型,以适应不同型号电池的生产需求,成为摆在制造商面前的巨大挑战。微链道爱 3D ACI 设备凭借其独特的 0 代码快速换型能力,为这一难题提供了高效的解决方案。
痛点:这道坎为什么难过
新能源电池极耳焊接质量检测面临多重挑战,导致传统方案在效率和精度上难以满足需求。首先是**缺陷类型的复杂性**:极耳焊接缺陷不仅包括 2D 可见的错位、短路,更包含大量 2D 光学难以识别的三维形貌缺陷,如微米级毛刺、虚焊导致的接触不良、焊点内部气孔、焊缝塌陷或凸起等。这些缺陷是造成电池内阻升高、局部过热甚至安全隐患的根源,但传统 2D AOI 往往将其误判为良品或漏检。其次是**产品型号多样化与换型频率高**:随着电动汽车市场细分和技术迭代,电池型号日益增多,产线需频繁切换不同规格的极耳。传统 AOI 设备依赖人工编写大量规则或进行耗时的参数调整,导致每次换型停机时间长,平均达到 60 分钟以上,严重影响了生产效率和交付周期。再次是**高昂的人工复判成本和合规风险**:对于传统 2D AOI 无法准确判定的模糊缺陷,往往需要大量人工进行二次复判,某中型电池厂数据显示,这部分人工复判工时占到检测总工时的 35% 以上,且存在人眼疲劳、判断不一致等问题,导致漏检率和误报率居高不下,进而带来电池产品质量风险和召回风险。
这些难题的根源在于:极耳焊接的金属光泽容易产生镜面反射,干扰 2D 视觉成像;缺陷尺寸微小且具有复杂的三维结构,超出了 2D 相机的景深和分辨率极限;以及传统基于规则的视觉算法在面对新产品时,缺乏自适应能力,需要大量人工干预。在 AI 视觉检测实现工业零缺陷制造的数据驱动与算法优化策略背景下,这些传统方法的局限性愈发突出。
技术原理
微链道爱 3D ACI 设备的核心优势在于其自研的 3D 相机和先进的三维形貌重建技术,结合 2D-3D 融合算法,实现了对极耳焊接缺陷的全面、高精度检测。该设备采用结构光或激光三角测量原理,通过投射已知模式的光线到待测物表面,并利用高分辨率相机捕获变形后的光线图像,精确计算出物体表面的三维点云数据。这些点云数据包含了极耳焊缝的精确高度、深度、体积等形貌信息,使得微链道爱 3D ACI 能够突破 2D 光学在景深、阴影和反光方面的限制。
在算法层面,微链道爱 3D ACI 设备集成了 DaoAI ACI OS 操作系统,该系统通过视觉基础模型的特征认知能力,实现了 0 代码编程和少样本学习。对于极耳焊接检测,用户只需提供少量(1-20 张)良品图片,系统即可在 5 分钟内自动学习和建立检测模型,无需专业视觉工程师编写复杂的规则代码。这意味着,当产线切换到新产品型号时,无需耗时进行参数调优或代码重写,只需通过简单的图形化界面操作,即可完成快速换型。此外,该设备通过 2D-3D 融合技术,将 2D 图像的纹理、颜色信息与 3D 点云的形貌信息相结合,形成更全面的特征描述,显著提升了对毛刺、虚焊、气孔等微米级缺陷的检出率,并有效降低了误报率。相较于传统规则 AOI 依赖人工设定阈值、对光照和产品形变敏感的缺点,微链道爱 3D ACI 的自学习和融合技术展现出更强的鲁棒性和适应性。
典型应用场景
- **极耳焊缝毛刺与飞溅检测**:利用微链道爱 3D ACI 设备的高精度三维形貌重建能力,可检测焊缝边缘微米级的金属毛刺和焊接飞溅物。这些缺陷在 2D 图像中可能因光照或角度问题被遮挡或模糊,但 3D 数据能清晰呈现其高度和体积信息,确保无短路风险。
- **虚焊与焊点塌陷检测**:对于虚焊和焊点塌陷,传统 2D 难以判断其真实连接强度。微链道爱 3D ACI 可通过分析焊点的高度、平整度、体积等三维参数,精准评估焊接熔深和结合面积,判断是否存在虚焊或连接不牢固,确保导电性能。
- **焊缝气孔与裂纹检测**:焊缝内部或表面微小气孔和裂纹是电池内阻异常和安全隐患的常见原因。微链道爱 3D ACI 结合高分辨率 3D 扫描,能够识别并量化这些微观缺陷的尺寸和位置,弥补 2D 图像因表面反光或阴影而产生的盲区。
- **焊点共面性与一致性**:在多点焊接或排焊场景中,确保所有焊点在同一平面上且形貌一致至关重要。微链道爱 3D ACI 能精确测量焊点的共面度,并对每个焊点的形貌进行一致性分析,避免因局部应力集中导致的早期失效。
- **焊缝宽度与高度测量**:精确测量焊缝的宽度、高度和形状,是控制焊接工艺的关键参数。微链道爱 3D ACI 设备可提供亚毫米级的尺寸测量精度,为工艺优化提供可靠数据支持,确保焊缝符合设计规范。
落地案例
某中型新能源电池制造商,主要生产多种型号的动力电池和储能电池,其产线经常需要切换不同型号的极耳焊接工序。在引入微链道爱 3D ACI 设备之前,该厂采用传统 2D AOI 结合人工目检的方式进行质量控制。由于产品型号频繁切换,每次换型都需要耗费大量时间重新编程和调试,平均换型时间高达 60-90 分钟。此外,对于极耳焊接的毛刺、虚焊等 2D 盲区缺陷,传统 2D AOI 的漏检率较高,且误报率达到 8% 左右,导致大量人工复判工作量,严重拖慢了产线节拍。该案例中,产线数据显示,传统方案下,其极耳焊接缺陷的漏检率超过 1.5%。
微链道爱 3D ACI 上线后,极耳焊接检测的换型时间从 60 分钟缩短至 5 分钟,漏检率控制在 0.3% 以下,误报率降低了 85%。
为了解决这一痛点,该厂商引入了微链道爱 3D ACI 设备。上线初期,技术团队仅用 1-2 天时间完成了设备的集成和初步模型训练。通过 DaoAI ACI OS 的 0 代码编程能力,工程师只需提供 10 张良品极耳的图像,系统便快速学习并建立了检测模型。在后续的产线切换过程中,该系统仅需 5 分钟即可完成新产品的换型配置,相较于之前 60 分钟的耗时,效率提升了 90% 以上。实测数据显示,微链道爱 3D ACI 设备的极耳焊接缺陷检出率提升至 99.7% 以上,漏检率控制在 0.3% 以下,同时误报率降低了 85%,显著减少了人工复判的需求。这使得该厂商在保持高品质的同时,有效提升了多品种小批量生产的灵活性和市场响应速度。
微链道爱解决方案与产品
微链道爱为新能源电池极耳焊接质量检测提供的解决方案,以 3D ACI 设备为核心,辅以 DaoAI ACI OS 操作系统,共同构建了高效、灵活的智能检测体系。微链道爱 3D ACI 设备集成了自研的高精度 3D 相机,能够快速获取极耳焊缝的三维点云数据,从而精准捕捉传统 2D 视觉无法识别的微米级形貌缺陷。通过 2D-3D 融合技术,设备能够同时分析二维图像的表面特征和三维数据的空间几何特征,实现更全面的缺陷识别。
在落地实施方面,微链道爱 3D ACI 设备部署灵活,支持 100% 本地私有化部署,确保客户数据安全不出厂。其核心的 DaoAI ACI OS 操作系统提供了“0 代码快速换型”和“少样本学习”能力,用户通过简单的图形化界面即可完成检测模型的建立和更新。对于新产品型号,只需提供少量良品样本,系统即可自动学习并优化模型,将换型所需时间从数小时缩短至 5 分钟以内。这对于需要频繁切换产品型号的新能源电池制造商而言,意味着极大的生产效率提升和运营成本降低。此外,微链道爱 3D ACI 设备还支持与现有 MES/SCADA 系统集成,实现检测数据的实时上传、质量追溯和闭环管理,进一步优化了生产流程和质量控制水平。该方案的引入,使得产线能够更快速地适应市场变化,实现多品种、小批量的柔性生产。
常见问题
微链道爱 3D ACI 设备如何实现 0 代码快速换型?
微链道爱 3D ACI 设备集成了 DaoAI ACI OS 操作系统,通过视觉基础模型的特征认知能力和 APDT 少样本学习技术。用户只需提供 1-20 张良品图片,系统即可在 5 分钟内自动建立检测模型,无需编写复杂代码,显著缩短了新产品导入和产线换型时间。
微链道爱 3D ACI 设备在新能源电池极耳焊接检测中能发现哪些 2D 光学盲区缺陷?
微链道爱 3D ACI 设备通过自研 3D 相机和三维形貌重建技术,能有效检测 2D 光学难以发现的缺陷,例如微米级焊缝毛刺、焊点内部气孔、虚焊导致的接触不良、焊缝塌陷或凸起、以及焊点共面度不佳等三维形貌缺陷,确保焊接质量。
部署微链道爱 3D ACI 设备的成本预算如何评估?
微链道爱 3D ACI 设备的成本评估受多个因素影响,包括具体配置、检测节拍要求、集成难度以及是否需要定制化功能等。我们提供灵活的部署方案,并支持 100% 本地私有化部署。建议您预约我们的技术专家,根据您的具体产线需求进行详细评估和报价。
本场景的完整方案:3D ACI 设备 行业解决方案 · 新能源电池模组焊点错位检测
本文由人工智能生成。文中客户案例为基于产品真实能力的模拟场景,成效数字为示例性质;官方标定口径以产品页为准。